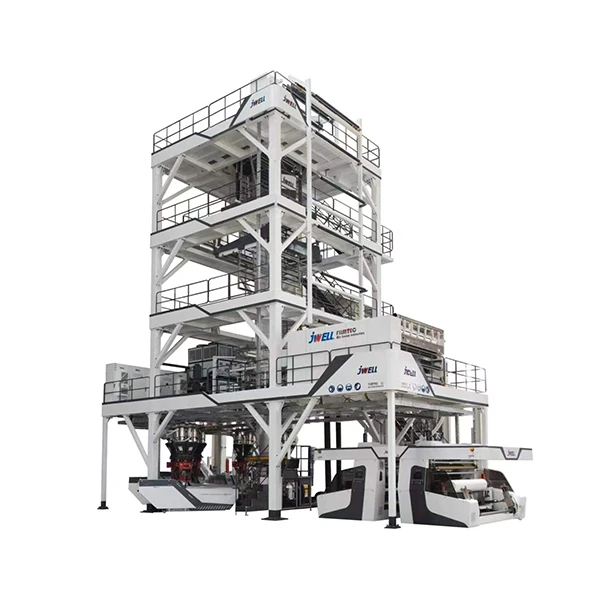
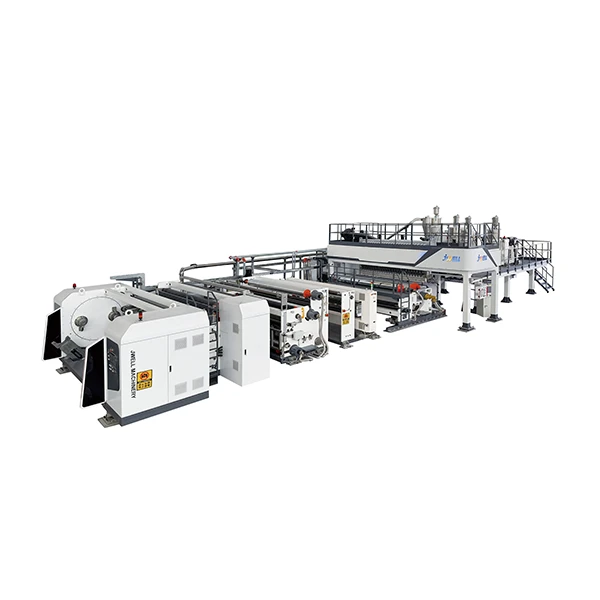
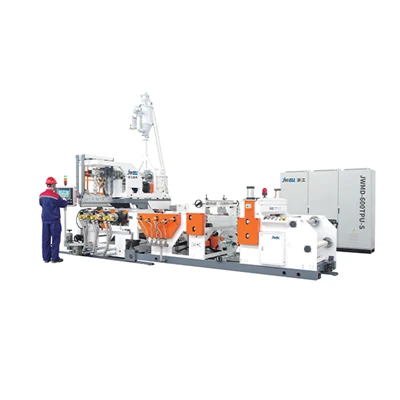
الطارد عبارة عن جهاز ميكانيكي يدفع المواد البلاستيكية الحرارية المنصهرة عبر قالب ذو شكل -مخصص لإنتاج مقاطع متواصلة مثل الأنابيب أو شرائط السحب أو الخيوط. يتكون جهاز بثق البلاستيك الكامل من قادوس تغذية المواد الخام، وبرميل أسطواني مُسخن، ومسمار دوار داخلي، ورأس قالب، ونظام تبريد في اتجاه مجرى النهر. يعد تشكيل ذوبان البوليمر أثناء خروجه من القالب جزءًا بسيطًا. إن إجبار المادة على الحفاظ على شكلها الهندسي الدقيق أثناء مرورها خلال مرحلة التبريد يمثل تحديًا حقيقيًا للمشغلين في ورشة العمل.
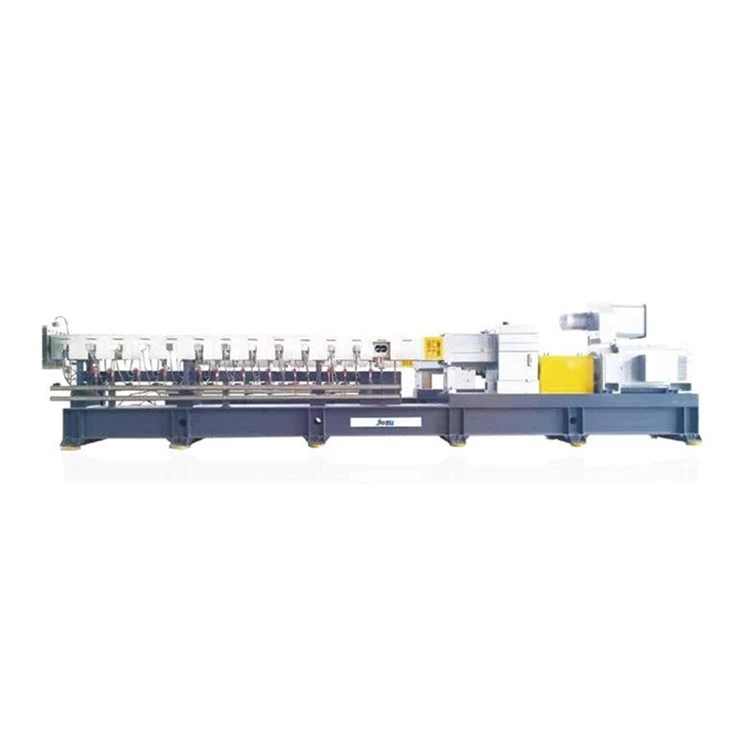
كيف يعمل الطارد البلاستيك؟
تعتمد عملية بثق البلاستيك بشكل أساسي على الاحتكاك الميكانيكي، بدلاً من مجرد شرائح التسخين الخارجية، وذلك لإذابة البوليمر الأصلي. لفهم كيفية عمل بثق البلاستيك، نستخدم إطار TSC: درجة الحرارة، والقص، والتشكيل. يحدد هذا التسلسل بدقة كيفية تحويل جزيئات المادة الخام إلى منتج نهائي صلب.
المرحلة 1: درجة الحرارة (منطقة التغذية)
تبدأ العملية عندما تسحب الجاذبية جزيئات البلاستيك غير المعالجة من القادوس إلى حلق التغذية. تلتقط منطقة التغذية الخاصة بالمسمار الدوار هذه الجزيئات وتحركها للأمام داخل البرميل. يقوم المشغل بضبط شريط التسخين الخارجي في هذه المنطقة الأولية على درجة حرارة منخفضة نسبيًا. وهذا يمنع البلاستيك من الذوبان قبل الأوان والالتصاق بحلق التغذية، مما قد يؤدي إلى انسداد يعرف بالجسر.
المرحلة 2: القص (المنطقة الانتقالية ومنطقة القياس)
يولّد القص الميكانيكي ما يصل إلى 80% من الحرارة اللازمة لصهر البلاستيك. عندما يدفع المسمار الجزيئات إلى المنطقة الانتقالية، يزداد قطر جذر المسمار. يقوم هذا التصميم بضغط البلاستيك على جدار البرميل. أدى الاحتكاك الشديد بين الجزيئات والبرميل المعدني إلى تمزيق سلاسل البوليمر، مما أدى إلى توليد حرارة داخلية هائلة. عندما تصل المادة إلى منطقة القياس في نهاية المسمار، تصبح مصهورة موحدة ومضغوطة وجاهزة لدخول القالب.
المرحلة 3: التشكيل (القالب)
يجبر القالب ذوبان البوليمر المضغوط على تشكيل شكل المقطع العرضي النهائي-. ينقسم الذوبان حول الشياق الداخلي ويعاد تجميعه قبل مغادرة شفة القالب. يجب أن تكون السرعة التي تخرج بها المادة من القالب مطابقة تمامًا لسرعة آلة الجر النهائية. أي عدم تطابق في نسبة المسودة هذه سيؤدي إلى تمديد المادة بشكل غير طبيعي والإضرار بالسلامة الهيكلية للملف الشخصي.
لماذا يتشوه ملفي البلاستيكي المستخرج أثناء التبريد؟
يحدد معدل الانكماش غير المتساوي في المقطع العرضي البلاستيكي- مدى خطورة التشوه. عندما تسأل "لماذا يتشوه المقطع البلاستيكي الذي قمت ببثقه أثناء التبريد؟" متى، يمكن دائمًا إرجاع الإجابة إلى التدرج الحراري. يحتفظ الجزء السميك-من المظهر الجانبي بالحرارة لفترة أطول بكثير من الجزء الرقيق-.
السبب الجذري 1: الانكماش غير المتماثل
بعد أن تصلب الجدران الرقيقة المجاورة بالفعل، تستمر الجدران السميكة في التبريد والانكماش. في الكتل الأكثر سمكًا، يؤدي هذا الانكماش المتأخر إلى سحب وثني الجزء ذي الجدران الصلبة والرفيعة بالفعل-، مما يؤدي إلى انحرافه عن محاذاته. يقوم المشغلون بحل هذه المشكلة عن طريق تعديل القالب ليشمل قنوات تبريد موضعية داخل القالب، أو عن طريق محاذاة تدفق الهواء الاتجاهي على وجه التحديد مع الأجزاء الأكثر سمكًا من التشكيل الجانبي في اللحظة التي يغادر فيها التشكيل القالب. إن إجبار الجدران السميكة والرقيقة على حد سواء على الوصول إلى درجة حرارة التزجج في وقت واحد يمكن أن يؤدي إلى التخلص من قوى الانحناء.
السبب الجذري 2: "ذاكرة الإجهاد"
إذا استخدم برغي الطارد قوة قص مفرطة، فإن سلاسل البوليمر ستطور ذاكرة الإجهاد. ينظر العديد من المشغلين عن طريق الخطأ إلى التشوه باعتباره مشكلة تبريد بحتة. قاموا بتعديل درجة حرارة حمام الماء لعدة ساعات دون جدوى. والحقيقة هي أن الخلل يبدأ داخل البرميل. إذا كانت سرعة المسمار عالية جدًا، فسوف تتمدد سلاسل البوليمر بشكل غير طبيعي قبل دخول القالب. بمجرد أن يترك البلاستيك القالب ويدخل إلى حمام التبريد، تحاول السلاسل الممتدة العودة إلى حالتها الأصلية المريحة. يتجلى هذا الارتداد الجزيئي في شكل تشويه أو تشوه شديد في المنتج النهائي. يمكن أن يؤدي تقليل سرعة المسمار وزيادة درجة حرارة البرميل قليلاً إلى تقليل هذا الضغط الداخلي.
قاعدة تعديل "الفجوة الهوائية".
تحدد المسافة الدقيقة بين وجه نهاية القالب وحمام التبريد المائي الأول - - المعروف بفجوة الهواء - التوتر السطحي الفوري للملف الشخصي. أظهر اختبارنا الأخير لإطارات النوافذ البلاستيكية الصلبة غير المتماثلة وجود علاقة واضحة بين طول فجوة الهواء وصفحة الالتواء.
قمنا بتشغيل ملف تعريف مستمر بجدار رفيع بسمك 2 مم متصل بقاعدة بسمك 5 مم. يؤدي ترك فجوة هوائية قياسية مقاس 50 مم إلى تشوه داخلي مستدام بمقدار 4 درجات للجدار الرقيق. أدى التأثير السريع للمياه الباردة إلى إغلاق الجدران الرقيقة على الفور، بينما شهدت القاعدة مقاس 5 مم تمدد القالب في الهواء الطلق. من خلال تقليل فجوة الهواء بدقة إلى 15 مم، فإننا نقوم بتقليل الوقت الذي تحتاجه القاعدة السميكة للتمدد قبل التأثير على غلاف التشكيل في خزان المياه. أدى هذا التعديل المادي البسيط إلى تقليل الانكماش غير المتساوي بنسبة 22% واستعادة استقامة الشكل بالكامل دون الحاجة إلى أي تعديلات معقدة على القالب.
الأسئلة الشائعة حول بثق البلاستيك
س: ما هي آلة الطارد؟
ج: إنه جهاز تصنيع يقوم بإذابة البلاستيك الخام أو المعدن ودفعه من خلال قالب التشكيل لإنشاء مقاطع جانبية مستمرة مثل الأنابيب أو الأفلام أو الأنابيب.
س: لماذا يتشوه الملف البلاستيكي المستخرج أثناء التبريد؟
ج: عادة ما يكون سبب الالتواء هو معدلات التبريد غير المتساوية، أو درجات حرارة حمام الماء غير المناسبة، أو الضغوط الداخلية غير المتوازنة في البوليمر المبثوق.
س: كيف تعمل آلة الطارد؟
ج: يتم تغذية الراتينج الخام من القادوس إلى البرميل الساخن. يقوم اللولب الدوار بإذابة، خلط، ودفع المواد إلى الأمام، مما يجبرها على المرور عبر قالب التشكيل.
س: كيفية تشغيل آلة الطارد؟
ج: قم بتسخين الأسطوانة إلى درجة الحرارة المحددة. بعد ذلك، يتم تحميل الراتنج الخام في القادوس، ويتم تشغيل المحرك اللولبي بسرعة منخفضة، ويتم مراقبة مخرجات القالب.
س: كيفية تحسين شفافية الأفلام؟
ج: قم بزيادة معدل التبريد بسرعة لتقليل حجم البلورة. وبالمثل، قم بتحسين درجة حرارة الذوبان، وحافظ على نظافة القوالب، واستخدم-إضافات تنقية عالية الجودة.