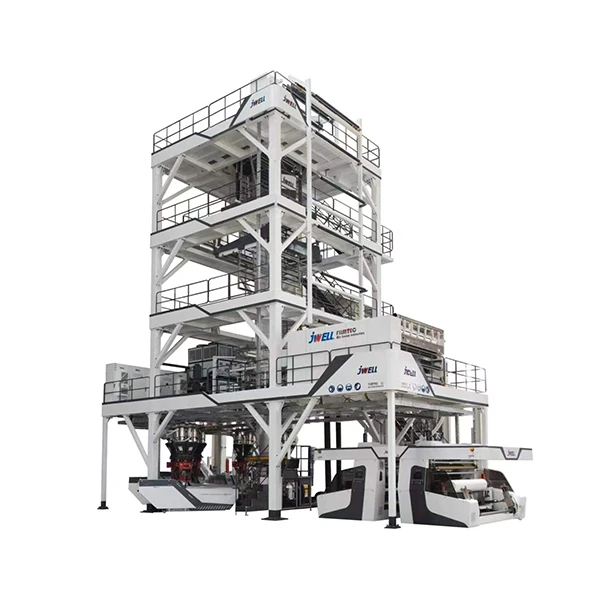
قذف ونفخ أفلام البولي إيثيلين
فيلم البولي إيثيلين (PE) هو النوع الأكثر إنتاجًا واستخدامًا على نطاق واسع من الأفلام البلاستيكية. إنه غير-سام، وعديم الرائحة، ويمتلك قوة ومتانة عالية، إلى جانب مقاومة ممتازة للرطوبة، ومقاومة للماء، وقابلية للفتح، ومقاومة درجات الحرارة المنخفضة-، ودرجة معينة من الشفافية. يتميز بخصائص إغلاق حرارية-مع حرارة منخفضة نسبيًا-درجة حرارة إغلاق (حوالي 100 درجة)، مما يسمح بالإغلاق الحراري-من خلال التسخين الكهربائي وصنع الأكياس-بشكل مناسب. يتم إنتاج فيلم البولي إيثيلين مباشرة من خلال القولبة بالنفخ والبثق باستخدام كريات راتينج البولي إيثيلين، بشكل عام دون الحاجة إلى إضافات؛ يمكن خلط الأصبغة الملونة للصباغة. تشتمل كريات راتنجات البولي إيثيلين المستخدمة في النفخ-الأغشية المقولبة على البولي إيثيلين منخفض الكثافة-والبولي إيثيلين الخطي المنخفض-الكثافة (LLDPE) والبولي إيثيلين عالي الكثافة-البولي إيثيلين (HDPE).
الأنواع الرئيسية لأفلام البولي إيثيلين
1. أفلام الدفيئة الزراعية
أغشية الدفيئة الزراعية هي-أغشية عريضة العرض-مقولبة من LDPE أو مزيج من راتنجات LDPE وLLDPE، باستخدام طريقة النفخ بالبثق الأفقي لأعلى-. يتراوح القطر المطوي للفيلم على نطاق واسع (أقل من أو يساوي 1000 مم أو أكبر من أو يساوي 5000 مم)، بسمك يتراوح من 0.03 إلى 0.14 مم، وقوة شد أكبر من أو تساوي 12MPa، واستطالة عند الكسر أكبر من أو تساوي 300٪.
تتميز أفلام الدفيئة الزراعية بأنها مقاومة للمطر، وتنقل الضوء، وعازلة للحرارة-، مما يتيح زراعة الخضروات والفواكه والمحاصيل الأخرى على مدار العام في ملاجئ الدفيئة. بناءً على الاحتياجات الزراعية، يوجد حاليًا عدة أنواع من أفلام الدفيئة الزراعية الوظيفية كما يلي:
(1) عززت أفلام الدفيئة: يتم تصنيع هذه الأفلام بإضافة أكثر من 25% (جزء كتلي) من راتنجات LLDPE إلى LDPE مما يزيد من قوة الشد إلى 20MPa والاستطالة عند الكسر إلى أكبر أو يساوي 400%. إذا تم استخدام راتينج LLDPE بالكامل لنفخ الفيلم، فإن القوة ستكون أعلى، مع مزايا إضافية مثل مقاومة الثقب وسطح الفيلم الأملس، ويمكن تقليل سمك الفيلم بنسبة 20% إلى 30%.
(2) أفلام الدفيئة-الطويلة العمر: عمر الخدمة لأغشية الدفيئة العادية هو 0.5-1 سنة، بينما يمكن مضاعفة عمر خدمة أغشية الدفيئة-الطويلة أو أكثر لتصل إلى 2-3 سنوات. يتم إنتاجها عن طريق إضافة 0.3-0.5 جزء من كتلة مثبتات الضوء و0.1-0.3 جزء من كتلة مضادات الأكسدة إلى راتنجات LDPE. أولاً، يتم استخدام الزيت الأبيض لتبليل سطح البولي إيثيلين المنخفض الكثافة (LDPE)، ثم يتم خلطه معه، وأخيرًا يتم قذفه ونفخه-في قوالب.
(3) أفلام مكافحة-الاحتباس الحراري: لا تحتوي هذه الأفلام على رذاذ ماء أو قطرات ماء على سطحها، مما يمكن أن يحسن نفاذية الضوء ويعزز نمو المحاصيل بشكل أفضل. تتم إضافة كمية مناسبة من المواد الخافضة للتوتر السطحي أو-الأصبغة المضادة للتنقيط إلى راتينج البولي إيثيلين لتعزيز تقارب الفيلم مع الماء، مما يسمح لقطرات الماء الصغيرة العديدة الموجودة على سطح الفيلم بالاندماج في قطرات كبيرة تتدفق عبر جدار الفيلم إلى الأرض. وهذا يزيل رذاذ الماء على السطح الداخلي للفيلم، ويحسن شفافية الفيلم، ويمنع قطرات الماء من التساقط مباشرة على المحاصيل.
2. أفلام المهاد الزراعي
يُشار إلى أغشية المهاد الزراعية باسم "أغشية تغطية الأرض-" للاستخدام الزراعي. وهي عبارة عن أغشية رقيقة جدًا-مصنوعة من البولي إيثيلين منخفض الكثافة (LDPE)، بسمك يتراوح بين 0.008 و0.014 ملم وعرض يتراوح بين 600 و1000 ملم. تُستخدم أغشية المهاد العادية والشفافة عديمة اللون بشكل أساسي كأغشية تربية الشتلات وأغشية تغطية المحاصيل-، والتي يمكن أن تعزز النضج المبكر وتزيد إنتاجية المحاصيل، فضلاً عن الوقاية من الأمراض والآفات. يتم إنتاجها بشكل عام باستخدام طريقة النفخ لأعلى-.
يتم صبغ أغشية المهاد الوظيفية بإضافة 3% إلى 5% (جزء من الكتلة) من الملونات إلى راتنجات البولي إيثيلين، مما يؤدي إلى إنتاج أغشية بألوان مختلفة مثل الأحمر والأصفر والأزرق والرمادي والأسود. تتيح هذه الأفلام الملونة للخضروات والفواكه المختلفة الحصول على طيف الضوء المطلوب، مما يحقق أهداف النضج المبكر للمحصول وزيادة المحصول ومكافحة الآفات وتثبيط نمو الأعشاب الضارة.
3. أفلام التغليف
تنقسم أفلام التغليف المصنوعة من البولي إيثيلين إلى أفلام تغليف خفيفة وأفلام تغليف للخدمة الشاقة-.
(1) أفلام التغليف الخفيفة: مصنوعة من راتنجات LDPE، وهي تستخدم بشكل رئيسي لتعبئة المنتجات المختلفة مثل المواد الغذائية والمعجنات والحلويات والخضروات والفواكه والأدوية والمنسوجات والضروريات اليومية والملابس. لتسهيل الإنتاج على خطوط التعبئة الأوتوماتيكية، يجب إضافة كمية صغيرة من عوامل الانزلاق أو العوامل المضادة للكهرباء الساكنة. ويتم إنتاجها بشكل أساسي باستخدام طريقة النفخ لأعلى-أو طريقة النفخ الأفقي-. يتراوح القطر المطوي للفيلم على نطاق واسع (أقل من أو يساوي 70 مم أو أكبر من أو يساوي 1000 مم)، بسمك يتراوح من 0.02 إلى 0.20 مم وقوة شد أكبر من أو تساوي 10MPa.
تعتبر أكياس الصدرية وأكياس الملابس والمنتجات الأخرى المصنوعة من راتنج HDPE بمثابة أكياس تسوق لمختلف السلع ولها حجم استخدام كبير. يتم إنتاجها بشكل رئيسي باستخدام طريقة النفخ لأعلى-، بقطر مطوي يبلغ 70-1000 مم، وسمك 0.007-0.10 مم، وقوة شد أكبر من أو تساوي 25 ميجا باسكال.
(2) أفلام التغليف -الثقيلة: يتم إنتاج هذه الأفلام من راتينج LDPE بوزن جزيئي مرتفع نسبيًا باستخدام طريقة النفخ التصاعدي-، بسمك يتراوح بين 0.2-0.35 مم. يمكن لكل حقيبة أن تحمل أشياء تزن 20-30 كجم. يتم استخدامها بشكل أساسي لتعبئة المنتجات المختلفة مثل المنتجات الزراعية والمواد الخام الكيميائية والأسمدة الكيماوية والمبيدات الحشرية والمواد الغذائية والسكر والملح والأدوية والمنسوجات.
اختيار المواد الخام
معدل تدفق الذوبان (MFR) لراتنج LDPE المستخدم في الأغشية المقولبة بالنفخ لديه نطاق واسع يتراوح من 0.5 إلى 7 جم/10 دقائق، ويعتمد الاختيار بشكل أساسي على الاستخدامات المختلفة للفيلم (انظر الجدول 6-8).
| أنواع الأفلام | فيلم التعبئة والتغليف خفيف الوزن | فيلم ذو شفافية عالية- | فيلم المهاد البلاستيكي الزراعي | فيلم الدفيئة | فيلم الانكماش الحراري | فيلم التعبئة والتغليف -الثقيل |
| الراتنج MFR / (جم / 10 دقيقة) | 2~4 | 5~7 | 4~7 | 1.5~4.5 | 2~5 | 0.25~0.5 |
إن MFR للراتنج المستخدم لأفلام LLDPE هو 1-2 جم / 10 دقيقة، وذلك لأفلام HDPE هو 0.2 - 1 جم / 10 دقيقة. يتمتع راتنج HDPE بدرجة حرارة انصهار عالية نسبيًا ولزوجة عالية ضمن نطاق تغيرات معدل القص. نظرًا لبنيتها الجزيئية الخطية، فهي تتمتع باتجاه تدفق قوي.
اختيار المعدات
1. الطارد
يتم تشكيل أفلام LDPE العادية ذات القطر المطوي الذي يزيد عن 300 مم باستخدام طريقة النفخ بالبثق الأفقي لأعلى -، مع قطر لولبي يبلغ 45-150 مم. إذا كان القطر المطوي أكبر من 1 متر، فيمكن استخدام اثنين من الطاردات اللولبية الفردية-للبثق المشترك-لإنتاج أفلام عريضة-. تبلغ نسبة طول قطر المسمار-20–30، ونسبة الضغط 3–3.5. هيكل المسمار هو نوع لولبي تدريجي-.
لإنتاج أفلام HDPE، تكون-الطاردات صغيرة الحجم مناسبة، مع نسبة قطر لولبية بطول- تبلغ 16-25. تم تجهيز الهيكل اللولبي بقسم القص وقسم الخلط.
2. رؤوس الموتى
تستخدم أفلام LDPE في الغالب رؤوس القوالب الحلزونية أو رؤوس القوالب العنكبوتية، بقطر فتحة القالب من 100 إلى 1000 مم. إذا كان التوحيد الجيد للسماكة مطلوبًا، فيمكن اختيار رأس القالب الدوار. العمليات الرئيسية هي طريقة النفخ لأعلى- وطريقة النفخ الأفقي-.
تستخدم أفلام HDPE رؤوس قوالب مغزل حلزونية. وتجدر الإشارة إلى أنه ينبغي تجنب معدلات القص المفرطة في هيكل وأبعاد قناة التدفق، والخطوط الحلزونية، وفتحة القالب؛ خلاف ذلك، من المرجح أن يحدث كسر تذوب. نظرًا لخصائص القولبة المذكورة أعلاه لـ HDPE، فإن حجم فتحة القالب لأفلام HDPE صغير نسبيًا، بشكل عام 30-200 مم.
3. التبريد
يتم استخدام طريقة تبريد حلقة الهواء بشكل أساسي. ضغط المنفاخ هو 4000-8000Pa، ومعدل التدفق هو 15-75m³/min.
عملية الإنتاج
1. درجة حرارة البثق
يتم تحديد درجة حرارة البثق بشكل أساسي من خلال معدل تدفق ذوبان البولي إيثيلين. كلما زاد معدل تدفق الذوبان، انخفضت درجة حرارة البثق. تزداد درجة حرارة الطارد تدريجيًا من منفذ التغذية إلى لوحة الفلتر، وتكون درجة الحرارة عند رأس القالب مساوية بشكل أساسي لدرجة الحرارة عند رأس المسمار أو أقل قليلاً بمقدار 10-20 درجة. وهذا يضمن فراغات غشاء سميكة مستقرة وشفافية جيدة للفيلم. درجة حرارة قذف أفلام البولي إيثيلين مبينة في الجدول 6-9.
| أنواع الأفلام | درجة حرارة المسمار والبرميل / درجة | درجة الحرارة/درجة | ||||
| المنطقة 1 | المنطقة 2 | المنطقة 3 | موصل | قالب | ||
| فيلم البولي إثيلين المنخفض الكثافة |
فيلم التعبئة والتغليف خفيف الوزن فيلم الدفيئة فيلم التعبئة والتغليف -الثقيل |
120~140 130~140 140~160 |
150~160 150~170 160~180 |
170~180 180~190 180~200 |
170~180 180~190 190~200 |
160~170 170~180 180~190 |
| فيلم LLDPE | 160~180 | 180~200 | 200~220 | 200~220 | 220~230 | |
| فيلم البولي ايثيلين عالي الكثافة | 200~220 | 220~240 | 240~260 | 250~260 | 240~250 | |
2. فجوة فتحة القالب
يختلف حجم فجوة فتحة القالب باختلاف الراتنجات، ويظهر نطاقها في الجدول 6-10.
| نوع الفيلم | البولي إثيلين المنخفض الكثافة | البولي إثيلين المنخفض الكثافة الخطي | البولي إثيلين عالي الكثافة |
| فجوة القالب/مم | 0.5~1.0 | 1.5~2.5 | 1.2~1.5 |
عندما يزيد معدل تدفق ذوبان الراتنج، يتم تحديد فجوة أصغر في فتحة القالب؛ عندما يزيد سمك الفيلم، يتم تحديد فجوة أكبر. على سبيل المثال، بالنسبة لأفلام التعبئة والتغليف عالية التحمل LDPE-، يكون MFR صغيرًا نسبيًا ويكون الفيلم أكثر سمكًا، لذلك يتم تحديد فجوة فتحة القالب بمقدار 1 مم؛ بالنسبة لأفلام التغليف الخفيفة LDPE، يكون MFR كبيرًا نسبيًا والفيلم أرق، وبالتالي تكون فجوة فتحة القالب 0.5-0.6 مم.
راتينج LLDPE لديه لزوجة ذوبان عالية، ولزوجة ذوبان ليست حساسة للتغيرات في معدل القص. ولذلك، فإن درجة حرارة بثق LLDPE أعلى من LDPE، كما أن فجوة فتحة القالب أكبر بكثير من LDPE. إذا لم تتم زيادة الفجوة، فسيظهر سطح الفيلم بأنماط "جلد القرش" الخشنة.
يتمتع راتينج HDPE بمعدل تدفق ذوبان صغير نسبيًا، لذا فإن فجوة فتحة القالب الخاصة به أكبر قليلاً من فجوة LDPE.
3. زيادة نسبة-النسبة
بعد خروج الفيلم الفارغ من رأس القالب، يقوم الهواء المضغوط بنفخ الفيلم السميك الفارغ، مما يزيد قطره ويقلل سمكه (التمدد العرضي). تبلغ نسبة النفخ-بشكل عام 2-5. لا يمكن أن تكون نسبة النفخ-كبيرة جدًا؛ خلاف ذلك، سوف يهتز أنبوب الفقاعة، وسيكون شكل الفقاعة غير مستقر، وسيكون سمك الفيلم غير متساو، وسوف ينكسر الفيلم بسهولة. مع زيادة نسبة النفخ-، تزداد قوة الشد العرضي، وقوة التمزق، وقوة التأثير للفيلم، ولكن تقل الشفافية واللمعان، وتقل قوة الشد الطولي. يتم عرض نسب نفخ أفلام البولي إيثيلين في الجدول 6-11.
جدول 6-11 نسب انفجار أفلام البولي إيثيلين
| نوع الفيلم | البولي إثيلين المنخفض الكثافة | البولي إثيلين المنخفض الكثافة الخطي | البولي إثيلين عالي الكثافة |
|---|---|---|---|
| نسبة النفخ-للأعلى | 1.5–3.5 | 1.5–2.0 | 3.2–6.0 |
4. رسم النسبة
بعد أن يخرج فيلم البولي إيثيلين من رأس قالب البثق ويتم توجيهه إلى بكرات السحب، يخضع الفيلم للتمدد الطولي. تكون السرعة الخطية لبكرات السحب بشكل عام أسرع بـ 3-5 مرات من السرعة الخطية للبثق، لذلك يتم تمديد الفيلم 3-5 مرات في الاتجاه الطولي، ويتم تحسين قوة الشد الطولية بشكل ملحوظ. يعد هذا مفيدًا لاستخدام أكياس تغليف الأفلام، حيث أنها تتحمل بشكل أساسي قوة الشد الطولية.